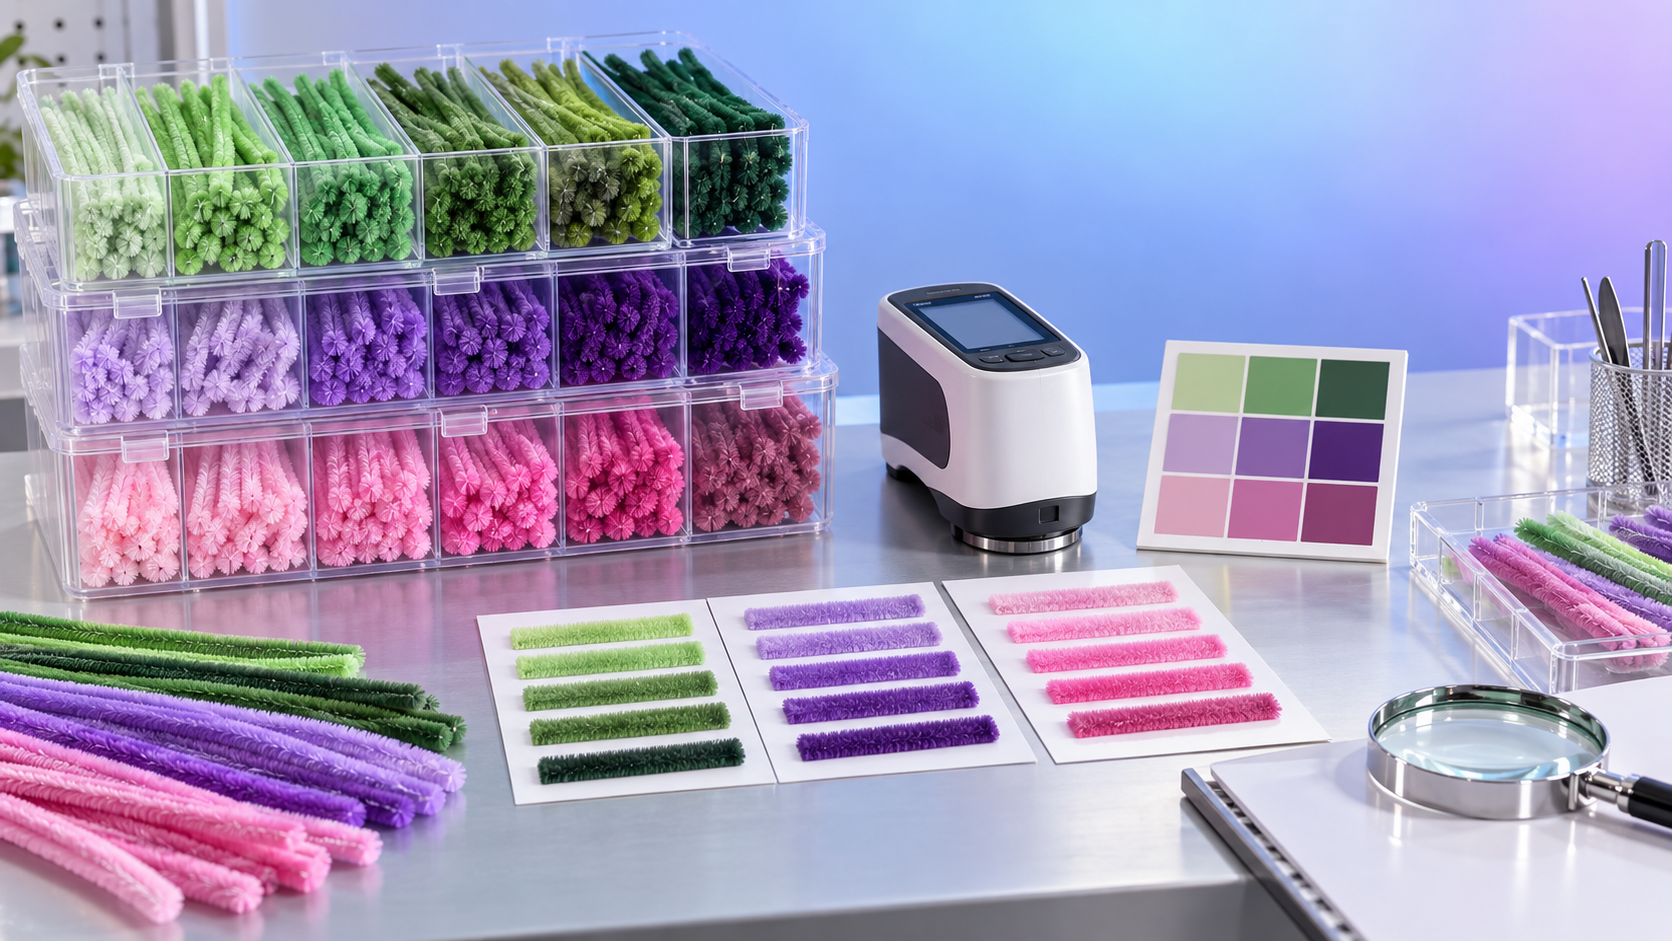
La variación de color en los kits DIY de limpiapipas rara vez se debe a un único error. Un kit puede parecer inconsistente porque el pelo de fibra, el lote de tinte, la construcción del alambre, el entorno de embalaje y el método de evaluación visual no se comportan como un sistema controlado. La cuestión práctica no es simplemente si dos tallos «se ven diferentes», sino si la diferencia supera el estándar de color aprobado, modifica la manualidad terminada prevista o indica un problema más amplio de control de materiales.
En los kits que contienen varios colores, los fallos de mayor riesgo suelen ser cambios evidentes de tono dentro de un mismo color nominal, absorción desigual del tinte a lo largo de un tallo, transferencia de color entre componentes y falta de coincidencia entre el diseño gráfico aprobado y el producto embalado. Estos fallos pueden generar quejas de los consumidores incluso cuando los limpiapipas siguen siendo funcionales. En una revisión de seguridad, también justifican comprobar si los controles del proveedor sobre tintes y materias primas tienen suficiente trazabilidad.
La superficie de fibra determina cómo se absorbe el color
Un limpiapipas se fabrica generalmente con un núcleo de alambre retorcido que sujeta fibras textiles cortas o pelo de chenilla. El color visible procede de estas fibras, no del alambre metálico. Las distintas composiciones de fibra aceptan los tintes de forma diferente. El rayón, el algodón, el poliéster, el nailon y las fibras sintéticas mezcladas presentan diferentes afinidades por los tintes, temperaturas de teñido, necesidades de pretratamiento y comportamientos de solidez al lavado. Incluso cuando dos fibras se venden bajo el mismo nombre comercial de color, su aspecto final puede diferir en brillo, intensidad y matiz.
La variación de fibra puede producirse cuando una fábrica cambia de proveedor de pelo, introduce una mezcla de fibras sustitutiva o utiliza material de un nuevo lote de producción sin volver a validar la fórmula de color. Un aspecto más oscuro o apagado puede deberse al sustrato y no a una receta de tinte incorrecta. La textura superficial también importa: un pelo más denso refleja la luz de forma diferente que uno poco denso, lo que hace que un tallo parezca de color más intenso incluso si la concentración de tinte es similar.
Por este motivo, una aprobación visual basada únicamente en una pequeña muestra de tela constituye un control débil para un kit DIY terminado. La referencia aprobada debe identificar el tipo de sustrato, la densidad del pelo y el estado de acabado, no limitarse a indicar «verde», «rosa» o «morado».
Las diferencias entre lotes de tinte son variables normales de producción, no variaciones automáticamente aceptables
Los colorantes se fabrican por lotes y su intensidad puede variar dentro de la tolerancia declarada por el proveedor. Las tintorerías lo compensan ajustando la formulación y la dosificación, pero esto depende de pruebas de recepción precisas y de un control de proceso constante. Si la formulación de tinte se transfiere de una producción a otra sin calibración, puede producirse una diferencia de tono visible.
Las variables del proceso añaden más incertidumbre. La calidad del agua, el pH del baño, el perfil de temperatura, el tiempo de teñido, la relación de baño, las condiciones de secado y el nivel de carga del equipo de teñido pueden afectar al desarrollo del tono. Una mezcla inadecuada puede generar variaciones de extremo a extremo o de un lado a otro. Cuando el pelo de chenilla se tiñe antes de retorcerse alrededor del alambre, la variación puede originarse en la etapa del hilo; cuando la coloración o el acabado se realizan después del ensamblaje, la compresión y la orientación del pelo pueden influir en el resultado visual.
La «misma referencia Pantone» no es evidencia suficiente de que el producto entregado tenga una consistencia de color. Pantone u otra referencia de color puede definir el objetivo previsto, pero no sustituye una tolerancia por escrito, un iluminante especificado, un patrón físico aprobado y un método de inspección definido. Sin estos controles, una fábrica y un comprador pueden creer que siguen el mismo requisito de color mientras evalúan el producto bajo iluminaciones distintas y frente a muestras diferentes.
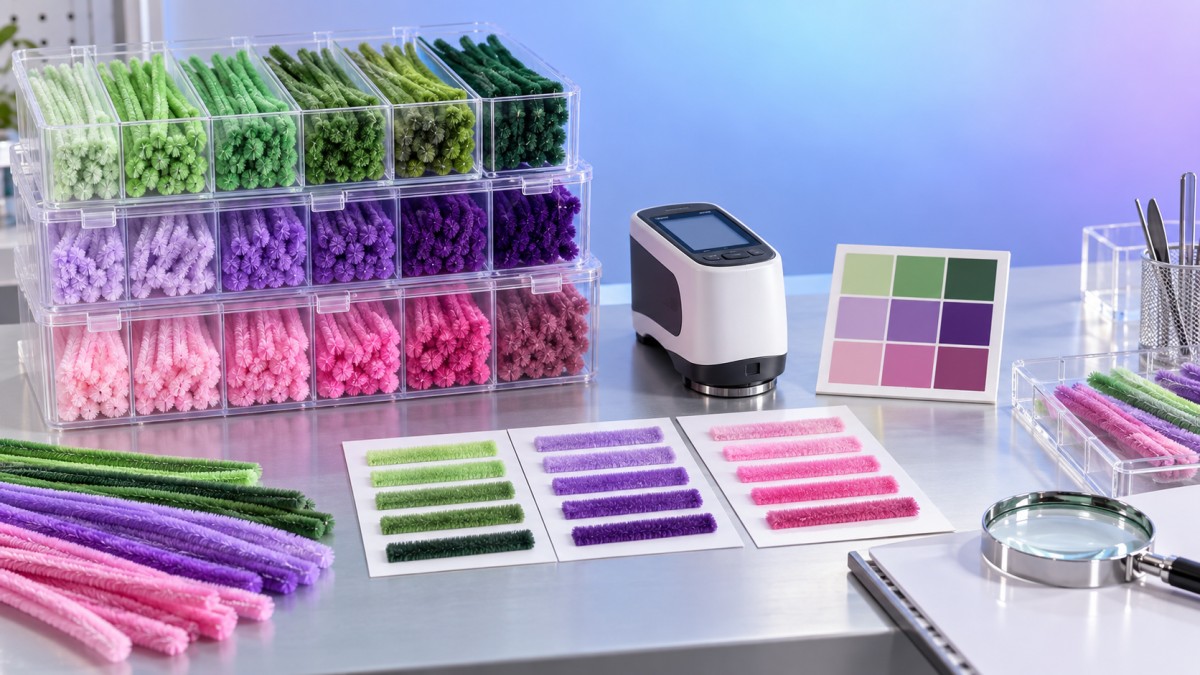
La iluminación puede crear una variación aparente que sigue siendo comercialmente significativa
Los kits de limpiapipas suelen evaluarse bajo iluminación de oficina, iluminación de almacén, luz diurna o LED de tiendas minoristas. Algunas diferencias de color se hacen mucho más visibles bajo una fuente de luz que bajo otra. Este efecto, conocido como metamerismo, ocurre cuando dos materiales parecen coincidir bajo un iluminante, pero difieren bajo otro porque su reflectancia espectral es distinta.
Para colores brillantes de manualidades, tonos fluorescentes, pasteles y tonos azul marino o morado oscuro, una iluminación no controlada puede llevar a una aceptación o rechazo erróneos. Una muestra de producción que supera la evaluación bajo luz LED blanca fría puede parecer notablemente más rojiza, grisácea o azulada con luz diurna. La solución no consiste en exigir una apariencia perfectamente idéntica en todas las condiciones; eso puede ser poco realista. La solución es definir la condición de iluminación que rige la aprobación e identificar los colores cuyo metamerismo requiere una revisión adicional.
La medición instrumental del color puede mejorar la repetibilidad, especialmente cuando se combina con una evaluación visual realizada por inspectores capacitados. Los valores CIELAB y los cálculos de Delta E proporcionan una forma numérica de comparar una muestra con un estándar aprobado. Sin embargo, un número por sí solo no debe prevalecer sobre la apariencia. La superficie del pelo tiene textura, los tallos son cilíndricos y el observador percibe tanto la orientación de las fibras como las sombras. Por tanto, la medición debe utilizar un método de muestreo consistente, múltiples lecturas y una tolerancia validada frente a lo que resulta visualmente aceptable en el kit terminado.
La variación de color puede introducirse después del teñido
Un limpiapipas correctamente teñido aún puede cambiar antes de llegar al cliente. El calor, la humedad, la exposición ultravioleta, la presión y el contacto con materiales adyacentes pueden alterar su apariencia. La compresión prolongada durante el embalaje puede aplastar el pelo, cambiar la reflexión de la luz y hacer que los tallos parezcan más oscuros o menos vivos. La humedad elevada puede afectar ciertos acabados de fibra y aumentar el riesgo de transferencia de color si la fijación fue incompleta.
La migración es especialmente relevante en kits multicolor. Los tintes rojos, azules, negros y muy saturados pueden manchar componentes claros cuando se embalan de forma compacta en condiciones cálidas o húmedas. Un problema de transferencia de color no es simplemente un defecto estético: puede indicar lavado insuficiente, mala fijación del tinte, tintas, plastificantes, adhesivos o materiales de embalaje incompatibles. La inspección debe incluir una evaluación práctica del contacto después de almacenar el kit en condiciones representativas de la exposición durante el transporte y el almacenamiento.
Los insertos de papel, la espuma, las bandejas de plástico transparente, los alambres de cierre y los accesorios decorativos también pueden afectar al color percibido. Los embalajes transparentes con un tinte amarillo o azul alteran la apariencia de los componentes brillantes. Los gráficos impresos de la caja pueden hacer que un producto parezca menos saturado por contraste. Cuando un kit incluye otros materiales decorativos, cada componente debe revisarse tanto individualmente como en la configuración final embalada.
Por ejemplo, las decoraciones reutilizables para ventanas de TPR pueden especificarse como vibrantes y no tóxicas, como las6 pegatinas adhesivas de gel para ventana de Pascua con conejo, huevo, flor, pollito y mariposa para ventanas de vidrio, espejos y refrigeradores; decoraciones de Pascua para hogar, oficina y fiesta. No deben tratarse como una referencia directa de color para tallos de chenilla textiles: el TPR y las fibras textiles reflejan la luz de manera diferente, utilizan pigmentos o colorantes distintos y responden de forma diferente a las condiciones de almacenamiento. En surtidos mixtos de manualidades de temporada, cada categoría de material necesita su propio estándar de color aprobado y una revisión de migración.
Los planes de muestreo a menudo no detectan el patrón real de variación
Un error de inspección habitual consiste en tomar varios tallos de la parte superior de una bolsa y compararlos con una única muestra de aprobación. Esto puede pasar por alto diferencias entre lotes, variación por posición de máquina o falta de uniformidad dentro de un surtido embalado. Si un kit tiene colores nominales repetidos, la inspección debe comparar tallos entre bolsas interiores, cajas y períodos de producción, en lugar de tratar una muestra local como representativa.
El control de color debe diferenciar entre varios patrones de defecto:
- Desajuste entre lotes: un lote de amarillo difiere de otro lote etiquetado como el mismo amarillo.
- Irregularidad dentro del tallo: vetas, secciones pálidas, extremos más oscuros o pelo con manchas.
- Desajuste de componentes: los tallos destinados a formar un diseño no se coordinan visualmente con los pompones, piezas de tela o instrucciones impresas incluidos.
- Transferencia y decoloración: el color se transfiere a materiales vecinos o pierde intensidad tras la exposición al calor, la luz, el roce o la humedad.
- Desajuste con la referencia: la fábrica iguala una imagen digital o una muestra antigua en vez del patrón maestro controlado actual.
El método de aceptación debe reflejar el tipo de defecto. Una pequeña diferencia de Delta E puede ser tolerable en un lote de producción grande si no es visible en el uso normal, mientras que una ligera mancha en un accesorio blanco puede ser inaceptable porque se nota de inmediato. La cuestión relevante es si la variación modifica la apariencia prevista, la usabilidad o el estado de seguridad del kit.
El control de seguridad comienza con la trazabilidad, no solo con la apariencia del color
La inconsistencia de color no demuestra que un producto sea inseguro. Sin embargo, una producción de color no controlada dificulta demostrar que se ha mantenido el sistema de materiales aprobado. Si un proveedor no puede identificar el lote de fibra, el lote de tinte, la fecha de producción y el lote de embalaje asociados a un envío, una investigación posterior sobre manchas, olores, sustancias restringidas o quejas de consumidores se vuelve innecesariamente difícil.
Para productos destinados a niños o que probablemente se manipularán de forma intensiva, la gestión de colorantes debe estar vinculada a los requisitos aplicables del mercado de destino, así como a la clasificación por edad y el uso previsto del producto. La evaluación química pertinente depende del producto terminado y del mercado, y no de una afirmación genérica de que un tinte es «seguro». Las declaraciones de materiales, la documentación de ensayos cuando sea necesaria y los procedimientos de control de cambios deben ajustarse a la región de venta y a la clasificación reales del producto.
Un proveedor fiable de kits DIY de limpiapipas debe poder demostrar un proceso controlado de aprobación de color, conservar muestras de referencia, identificar el origen de las materias primas clave y notificar al comprador antes de cambiar la composición de la fibra, la fuente de tinte, el acabado o el material de embalaje. Los registros más útiles no son certificados decorativos; son documentos vinculados a lotes que permiten comparar un envío cuestionable con el estándar aprobado y rastrearlo a través de la producción.
Prevenir variaciones repetidas requiere controles en los puntos adecuados
La aprobación de color es más sólida cuando comienza antes de la producción en masa. La muestra maestra debe protegerse de la decoloración y la contaminación, fecharse, someterse a control de versiones y estar disponible para ambas partes. Las fotografías digitales pueden facilitar la comunicación, pero no deben convertirse en el único estándar, ya que las pantallas, la compresión y los ajustes de balance de blancos distorsionan el color.
Durante la producción, los lotes de fibra y tintes entrantes deben verificarse frente a la especificación aprobada. Las primeras muestras deben evaluarse antes del embalaje completo, prestando especial atención a los colores brillantes, blancos, tonos pastel y colores que se sabe que son difíciles de reproducir. La inspección final debe incluir tanto tallos sueltos como kits embalados, ya que la compresión, la película de las bolsas y los colores adyacentes pueden crear defectos que no son visibles en la etapa de componentes.
Cuando se detecta una variación, la acción correctiva debe identificar si la causa reside en la sustitución de materiales, el control de la tintorería, la gestión de estándares visuales, la exposición durante el embalaje o el muestreo de inspección. Reclasificar los productos terminados puede resolver un problema inmediato de envío, pero no corrige un sistema inestable de control de color. La solución duradera es una especificación trazable que vincule la apariencia prevista con las fibras, tintes, condiciones de procesamiento y embalaje final reales utilizados para fabricar el kit.
Publicaciones relacionadas
Mensaje en línea
Deje un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, por favor deje un mensaje aquí, le responderemos tan pronto como podamos.

Nos especializamos en el suministro de decoración para el hogar, artesanías y artículos de uso diario.


